- English
- 简体中文
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
MG47F: O ABS que vence por ser “perfeito” – por que é um carro-chefe para moldadores por injeção
Na moldagem por injeção, um dos custos ocultos mais caros é a escolha do material errado. As classes de alto impacto geralmente resistem ao fluxo; classes de alto fluxo podem ser quebradiças. As classes para contato com alimentos podem ficar aquém da resistência ao calor; classes resistentes ao calor podem ser reprovadas na certificação. As equipes de compras oscilam entre preço e conformidade, enquanto o chão de fábrica continua lutando com configurações de máquinas e taxas de refugo.
CICOLAC™ MG47Fexiste para remover esse atrito. A SABIC o define simplesmente como um grau de moldagem por injeção multifuncional de ABS, em conformidade com a FDA. Mas por trás dessa descrição clara está um ato de equilíbrio cuidadosamente contido.
Não é um “guerreiro de seis ladosr,” mas cada caixa está dentro do alcance
Comece com a base mecânica. Um módulo de flexão de 2.300 MPa (ASTM D790) proporciona às peças a rigidez e a estabilidade dimensional necessárias – as carcaças não desmoronam sob a pressão dos dedos e as folgas de montagem permanecem controláveis. Junto com isso está uma resistência ao impacto com entalhe Charpy de 26 kJ/m² (23°C, ISO 179), que fica na faixa média-alta para ABS de uso geral. É o suficiente para absorver o estresse da montagem e as quedas diárias, sem sacrificar o fluxo apenas para perseguir números extremos de impacto.
O que realmente torna o MG47F popular no chão de fábrica é seu perfil de fluxo. A 220°C/10 kg, a taxa de fluxo de massa fundida é de 18 g/10 min. A 240°C e uma taxa de cisalhamento de 1.000 s⁻¹, a viscosidade do fundido é de 225 Pa·s – uma configuração de fluxo que pode lidar com caminhos de fluxo longos e paredes finas sem levar a força de fixação e a pressão de injeção aos seus limites. Ela não compete com classes especiais de alto fluxo para trabalhos de paredes extremamente finas, mas permite que a maioria dos moldes de média complexidade funcione de forma estável e rápida.
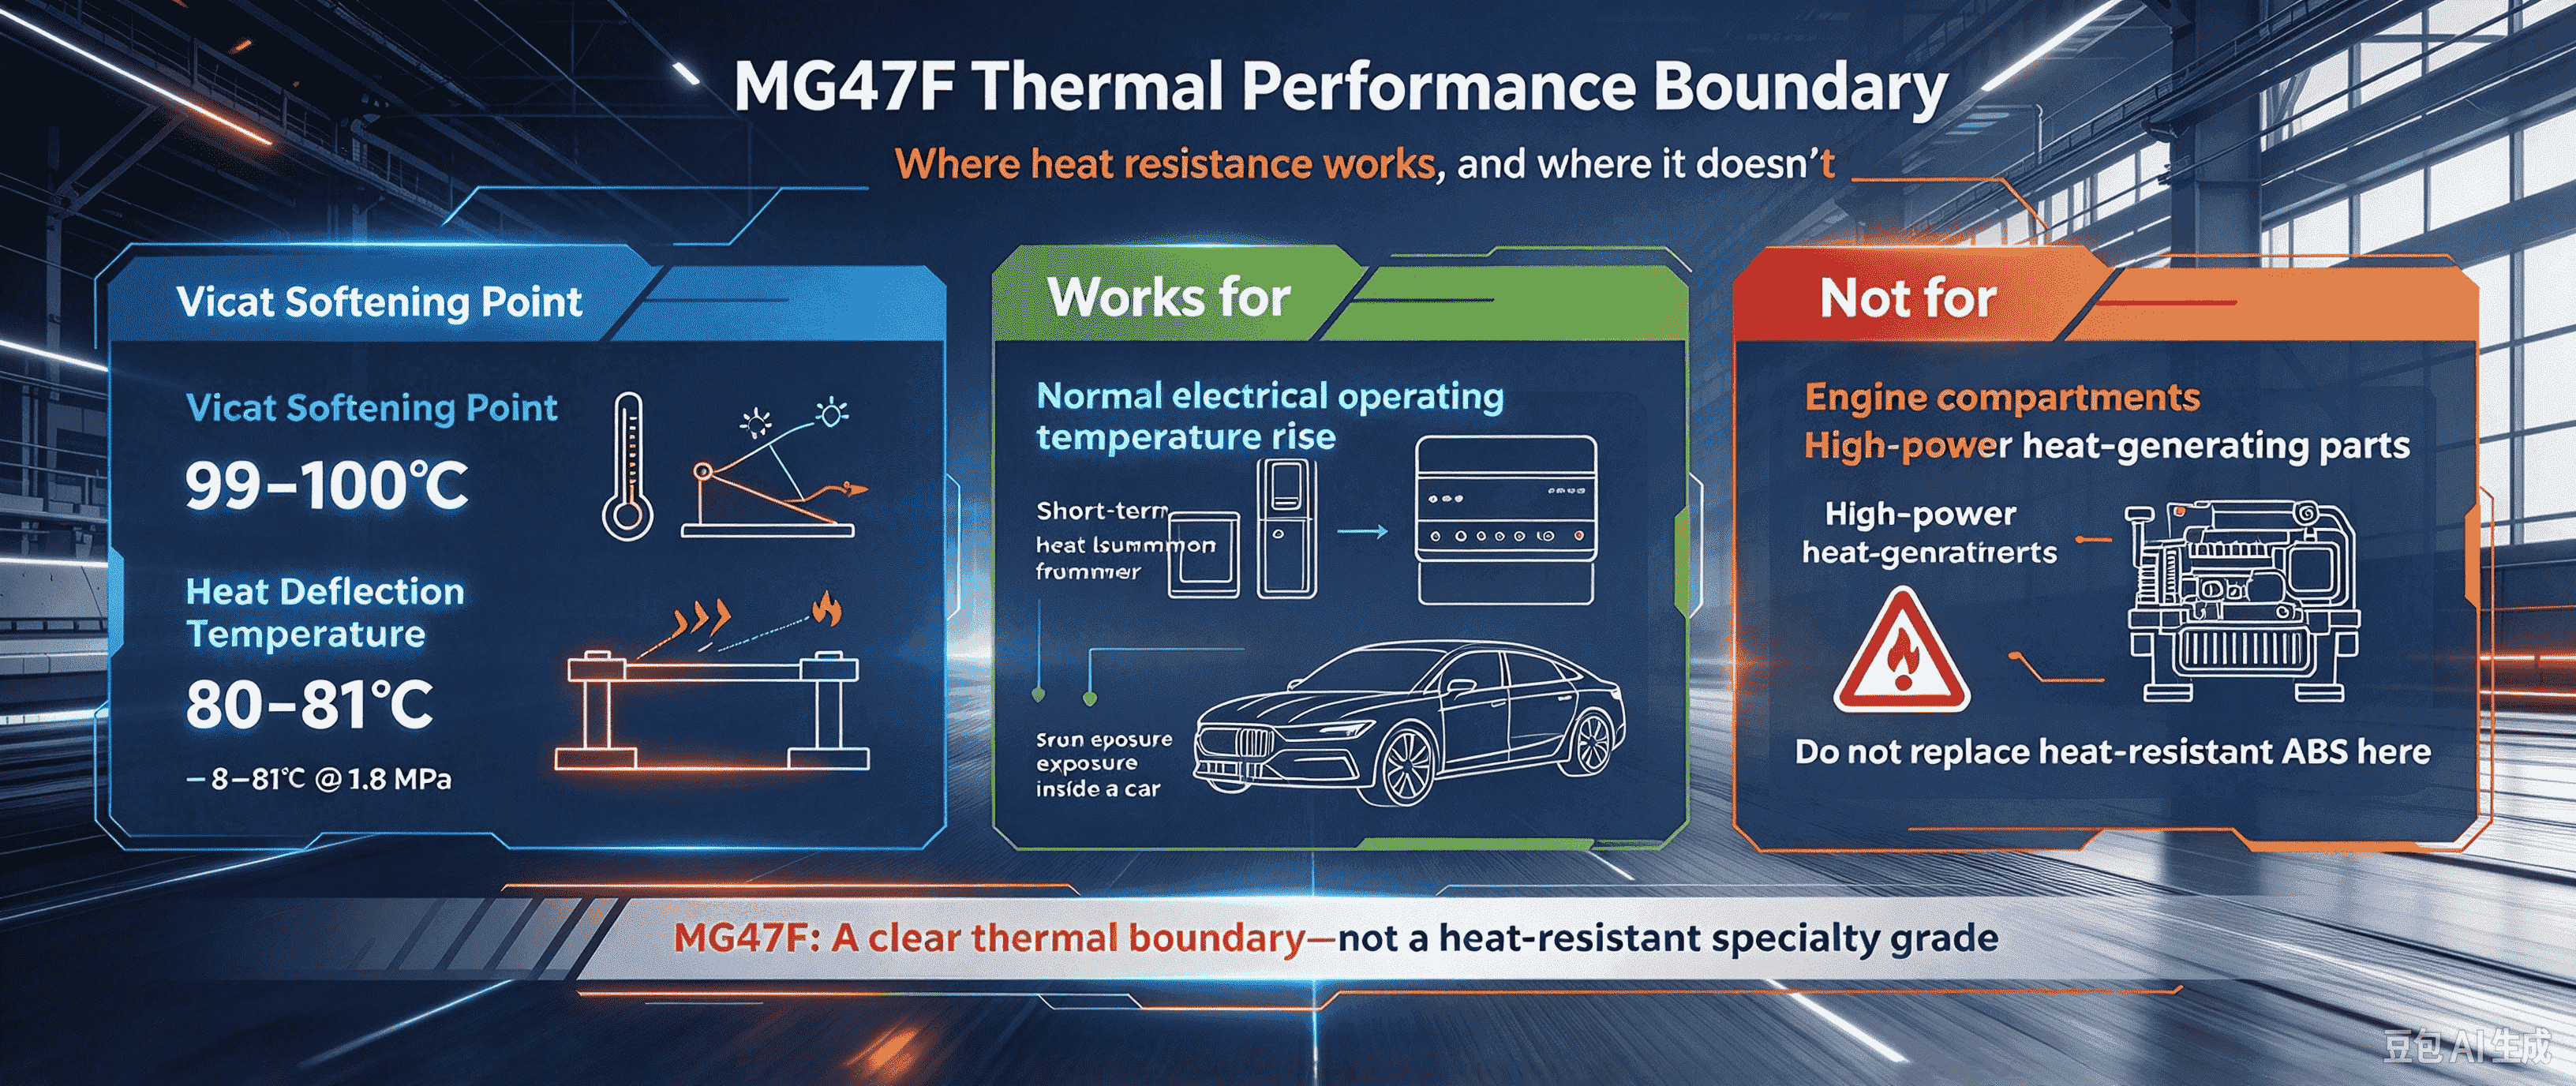
No desempenho térmico, o ponto de amolecimento Vicat é 99–100°C, e a temperatura de deflexão térmica sob carga de 1,8 MPa é 80–81°C. Isso significa que ele pode lidar com o aumento normal da temperatura operacional elétrica e a carga de calor de curto prazo devido à exposição ao sol de verão dentro de um carro, mas não se deve esperar que substitua o ABS resistente ao calor nos compartimentos do motor ou em peças geradoras de calor de alta potência. Seu limite térmico está claramente traçado.
Conformidade com a FDA: não é um bônus, mas um ingresso
O “F” no MG47F não é decoração. O catálogo de produtos da SABIC o lista explicitamente como compatível com a FDA e também atende aos requisitos ambientais RoHS/REACH.
O valor mais prático é que combina conformidade com a aparência. Superfície de alto brilho, fácil pintura, fácil galvanoplastia e alto impacto sem branqueamento – para bens de consumo e peças de aparência de interiores automotivos que precisam de uma sensação de qualidade, essas características se somam a uma base da FDA. Isso significa que um material pode cobrir pedidos que exigem “segurança interna e boa aparência externa”. A pior situação no comércio é quando um cliente exige contato com alimentos, mas também exige qualidade de superfície de qualidade. MG47F preenche exatamente essa lacuna.
Janela de processamento: perdoando, mas não descuidada
O TDS fornece uma janela de moldagem por injeção suficientemente ampla: temperatura de fusão 220–260°C, temperatura do molde 50–70°C, secagem a 80–95°C por 2–4 horas, teor máximo de umidade de 0,1%. A zona traseira do cano pode até começar a 190°C, deixando uma suave transição de compressão para o parafuso.
Mas dois números merecem uma segunda olhada no chão de fábrica. Contrapressão: 0,3–0,7 MPa – no lado inferior. Esta não é uma sugestão para evitar a contrapressão; indica que a resistência à fusão deste material não precisa de alta contrapressão para “empacotá-lo”. A contrapressão excessiva pode, em vez disso, trazer calor de cisalhamento desnecessário e tensão residual. Profundidade de ventilação: 0,038–0,051 mm – uma faixa relativamente estreita. Muito profundo e você terá flash; gás muito raso e preso causa queimaduras. Quando a condição do molde não estiver correta, o MG47F irá lembrá-lo com listras prateadas e marcas de queimadura que a secagem e a ventilação apresentam problemas. A contração de 0,5 a 0,8% está dentro da faixa normal do ABS, mas para peças dimensionalmente sensíveis, essa faixa ainda precisa ser reduzida para uma precisão de 0,1% por meio de análise de fluxo do molde e disparos de teste.
A quem cabe - e a quem não cabe
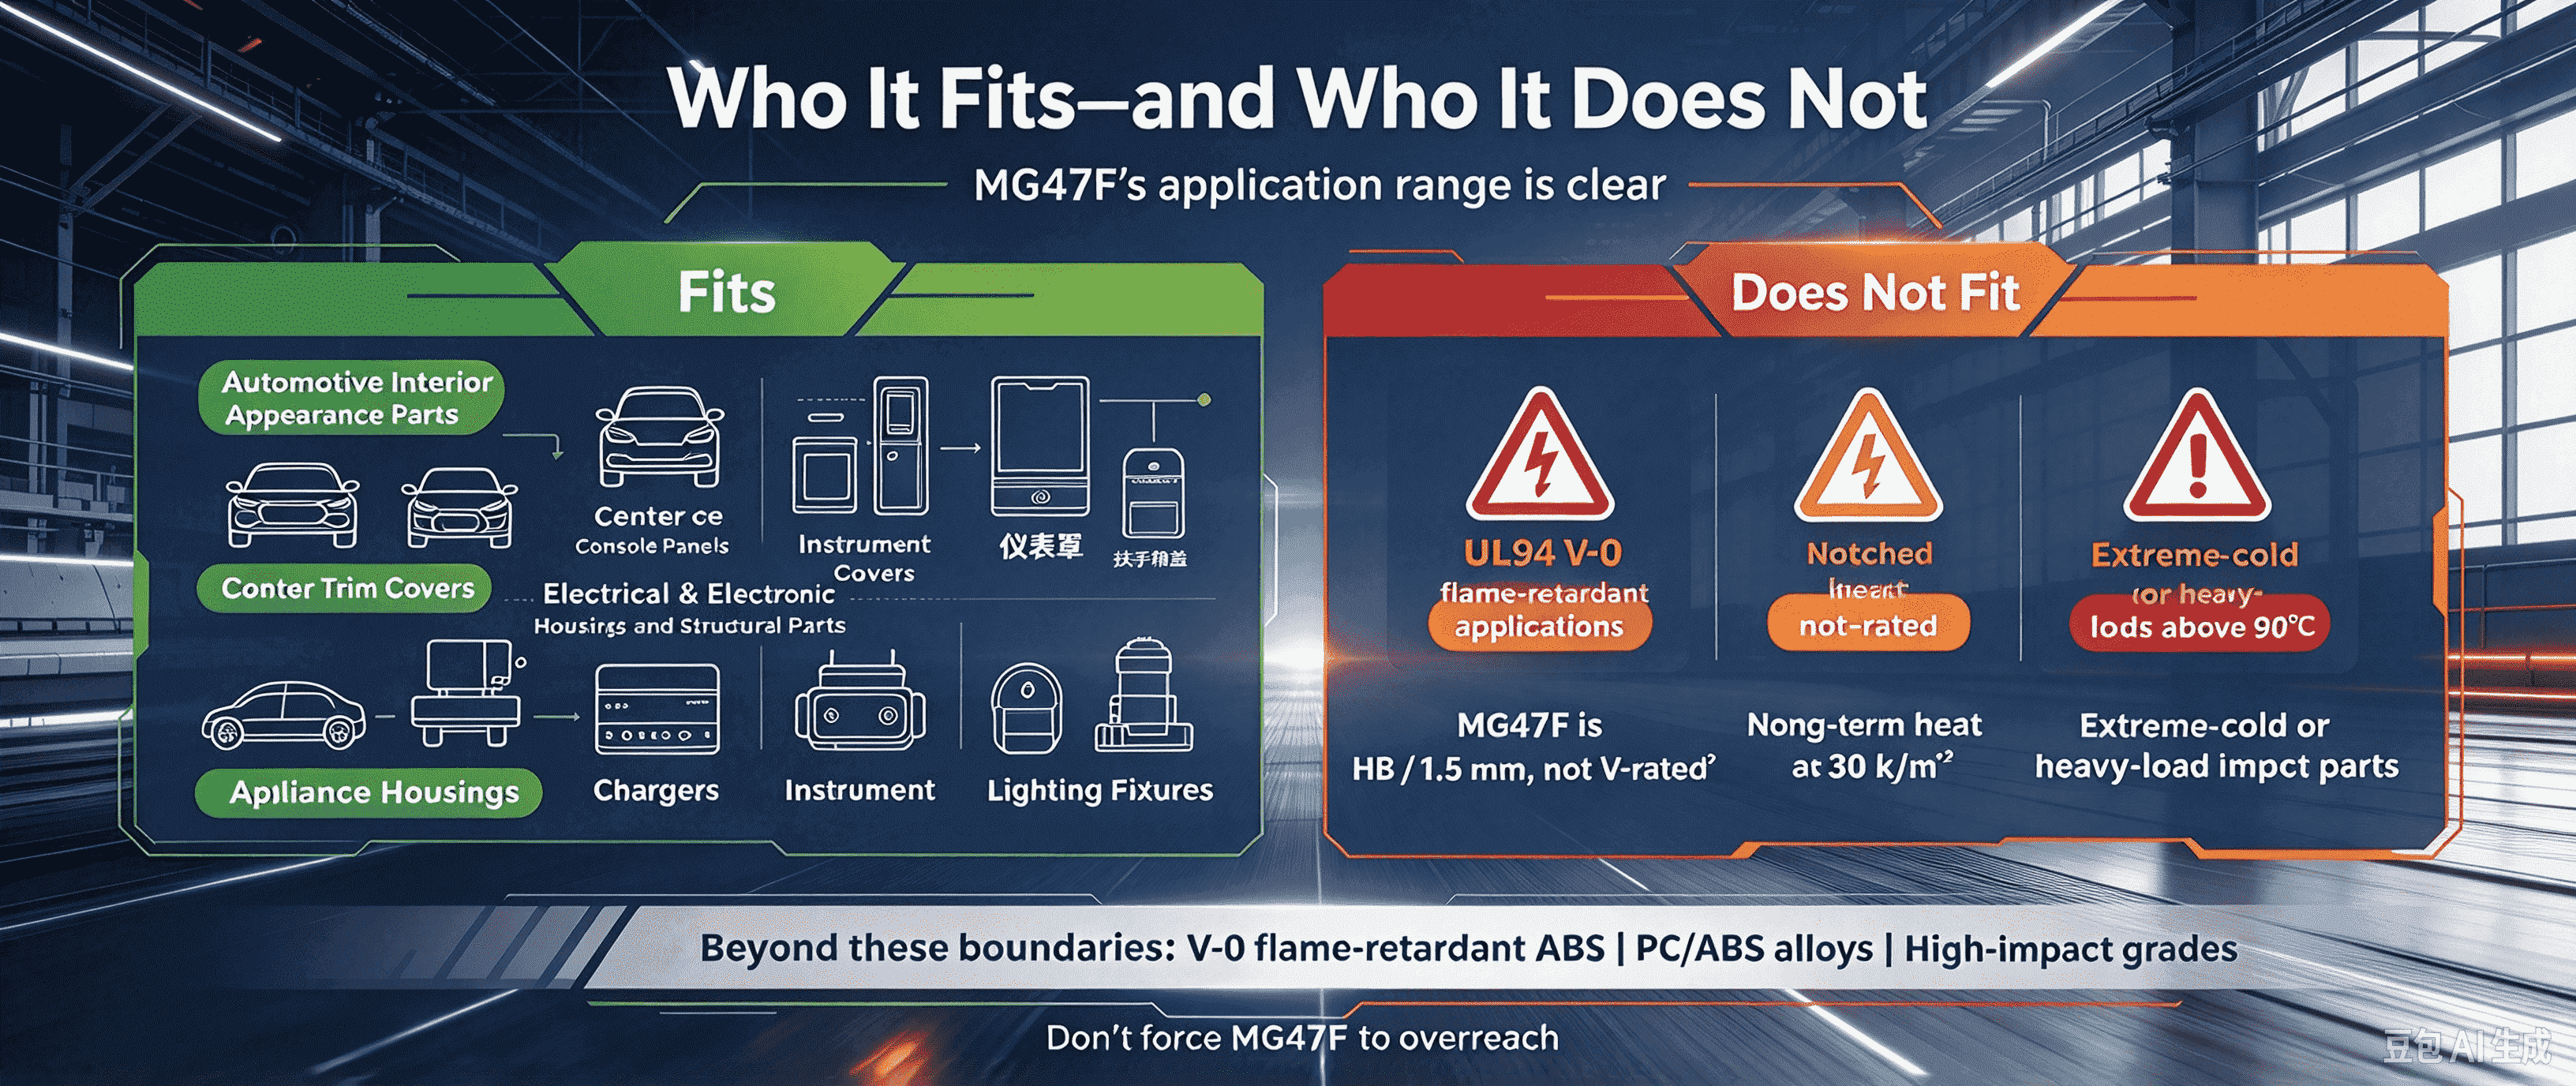
Olhando para os cenários de aplicação, a gama do MG47F é muito clara: peças de aparência interior automotiva (painéis do console central, tampas de acabamento das portas, tampas do painel de instrumentos, tampas da caixa do apoio de braço), caixas elétricas e eletrônicas e peças estruturais (caixas de eletrodomésticos, carregadores, caixas de instrumentos, luminárias).
O que não cabe é igualmente claro: aplicações retardadoras de chama que exigem UL94 V-0 (MG47F é HB/1,5 mm, não tem classificação V); cargas térmicas de longo prazo acima de 90°C; e peças de impacto extremamente frias ou de carga pesada que exigem resistência ao impacto entalhada acima de 30 kJ/m². Fora desses limites, você deve procurar ABS retardador de chama V-0, ligas de PC/ABS ou classes de alto impacto - não forçar o MG47F a ultrapassar o alcance.
Guia de seleção rápida
Se o seu pedido atender a duas ou mais das três condições a seguir – requer conformidade com a FDA para contato com alimentos, a peça tem um caminho de fluxo de complexidade média ou áreas de parede fina e a aparência da superfície requer alto brilho, capacidade de pintura ou nenhum branqueamento – o MG47F deve entrar na sua lista de testes de primeira rodada. Benchmarks concorrentes como Chi Mei PA-757 e Formosa AG15E1 têm seus próprios pontos fortes, mas a integridade do MG47F na interseção de “conformidade alimentar + equilíbrio de fluxo de impacto + aparência de alto brilho” é a razão fundamental pela qual ele continua sendo nomeado no lado comercial.
Um ABS que não persegue campeonatos de categoria única, mas mantém todos os itens acima da linha de passe, tornou-se moeda forte entre as classes de uso geral. Para moldadores por injeção e compradores, evitar uma escolha errada vale muito mais do que obter um parâmetro extremo.